焊评试件切错位置、少切一件、判错标准 —— 轻则补试件,重则整份 PQR 作废,重新评定,工期直接翻倍。 焊接工艺评定(PQR)试件的拉伸、弯曲、冲击、金相,是决定焊接工艺能否覆盖生产焊缝的 "裁判团"。今天按 NB/T 47014-2023,把全套做法一次讲清。
一、先理清流程:试件检验的顺序
注意:顺序不能乱 —— 外观不合格的焊缝,先处理再进入无损和力学试验。
二、四大试验项目全解析
1. 拉伸试验:验证接头强度
2. 弯曲试验:验证接头塑性
3. 冲击试验:验证韧性(低温 / 调质 / 厚壁必做)
4. 金相检验:验证宏观质量(角焊缝必做)
三、取样位置怎么定?
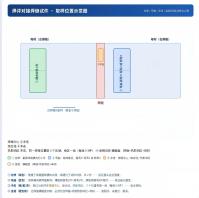
【上图】焊评对接试件取样位置示意:中间红色竖条为焊缝, 左右为母材板。绿色=拉伸、蓝色=弯曲、橙/紫/青=冲击三区、 橙色框=金相横截面。
拉伸 / 弯曲试样:像切西瓜片一样垂直于焊缝横着切(横向试样),让焊缝正好位于试样中间 —— 测的是 "整条焊缝接头的强度 / 塑性"
冲击试样:在焊缝的同一截面位置上,分别从焊缝中心、熔合线、热影响区三个点取(每个点一组≥3 件)—— 因为这三个位置的组织和韧性不同,缺口要 "打" 在你要测的位置上
金相试样:沿焊缝横截面切一小块,要包含 "焊缝 + 两侧热影响区 + 母材" 一整条 —— 才能看到熔深、有没有未熔合 / 裂纹
四、2023 版(NB/T 47014-2023)新变化亮点
五、5 个常见误区
误区 1:焊评试件随便切一块就行正解:取样位置有规定 —— 拉伸 / 弯曲横向取样、冲击分三区取样,切错位置数据无效。
误区 2:弯曲试样多切几个,反正多多益善正解:数量按标准:面弯 2 + 背弯 2 或侧弯 4 件即可;更多试样不改变评定结果,反而增加成本。
误区 3:冲击试验做一组就够正解:焊缝金属、熔合线、热影响区三区各一组(每组≥3 件),缺一组覆盖不全。
误区 4:拉伸断在母材就是不合格正解:横向拉伸接头强度不低于母材下限即合格,关键在于不允许热影响区脆性断裂,断口形态要记录分析。
误区 5:金相检验只是焊缝外观好看不好看正解:宏观金相查的是裂纹、未熔合、未焊透和熔深—— 这些都是力学试验发现不了的缺陷。
六、新达检测:焊评试件全套服务
新达检测总部位于青岛,全国布局 5 家分支机构,具备 CMA/CNAS 双资质:
✅ 焊评试件全套检验:拉伸、弯曲、冲击、金相,按 NB/T 47014-2023 执行
✅ 试件加工:提供坯料即可,实验室按标准加工拉伸 / 弯曲 / 冲击试样,取样位置合规
✅ 金相检验:宏观金相、微观组织、晶粒度,含合金钢焊评金相新要求
✅ 无损检测配套:RT/UT/MT/PT,焊评试件探伤同步完成
✅ 冲击试验全项:常温 / 低温冲击、侧向膨胀量实测(>630MPa 钢材新要求)
✅ 报告规范:PQR 数据完整、可追溯,与 NB/T 47016-2023 衔接
✅ 全国就近服务:5 家分支机构统一调度,常规项目 5-7 个工作日出报告
焊评试件要全套检验?不确定取样数量、冲击温度、是否要补侧向膨胀量? 欢迎留言告知母材牌号 + 板厚 + 焊接方法 + 执行标准(NB/T 47014/ASME 等)+ 设计冲击温度,我们技术团队制定试件检验方案,提供专属报价。